技术指南
UHP、HP、RP 石墨电极怎么选?一份给采购与工艺工程师的选型指南
从变压器容量、电流密度到吨钢电极消耗,把石墨电极等级选型的判断逻辑和常见误区讲清楚,并给出可直接对照的参数区间。
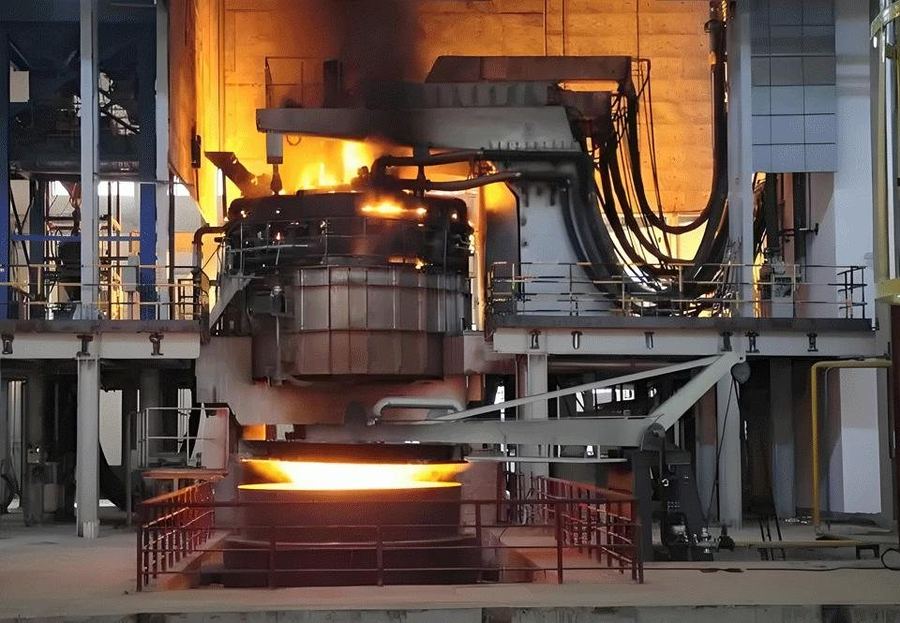
选错电极等级,代价不只是单价差。轻则电极消耗偏高、断杆停机,重则影响冶炼节奏与吨钢电耗。下面按采购和工艺团队实际会遇到的判断顺序拆解。
先搞清楚:等级由什么决定
石墨电极通常按使用功率等级分为 RP(普通功率)、HP(高功率)、UHP(超高功率)。分级的本质不是"质量好坏",而是能承受的电流密度与热冲击。电弧炉变压器容量越大、输入功率越高,电极需要更低的电阻率、更高的体积密度与更好的抗热震性能。
- RP:适用于普通功率电弧炉、硅铁与黄磷冶炼等工况,经济性优先。
- HP:用于高功率电弧炉与钢包精炼炉(LF),在消耗与价格之间取平衡。
- UHP:面向超高功率电弧炉,电流密度通常大于 25 A/cm²,要求低电阻率、高密度与低热膨胀系数。
三个必须核对的指标
1. 电阻率。电阻率直接决定电极自身发热与电耗。以我们出厂实测数据为例,UHP 电极电阻率可控制在 5.0–6.0 μΩ·m,HP 约 6.5–7.0 μΩ·m,RP 约 8.0–9.0 μΩ·m。数值越低,通常意味着石墨化程度更充分、电耗更省。
2. 体积密度与抗折强度。这两项关系到抗热震与抗断杆能力。UHP 电极体积密度约 1.68–1.73 g/cm³、抗折强度 14–16 MPa;接头指标通常更高,因为接头是应力集中部位。
3. 热膨胀系数(CTE)。低 CTE 意味着急冷急热时尺寸变化小、开裂风险低。UHP 电极实测 CTE 约 1.3 ×10⁻⁶/℃,明显低于常规等级。
| 指标 | 单位 | RP | HP | UHP |
|---|---|---|---|---|
| 电阻率 ≤ | μΩ·m | 8.0–9.0 | 6.5–7.0 | 5.0–6.0 |
| 抗折强度 ≥ | MPa | 9.0–10 | 12–15 | 14–16 |
| 体积密度 ≥ | g/cm³ | 1.56–1.58 | 1.65–1.70 | 1.68–1.73 |
| CTE ≤ | ×10⁻⁶/℃ | 2.4 | 2.2 | 1.3 |
以上为电极实测参考区间,接头指标另有标准,正式报价以对应批次检测报告为准。
直径怎么定
直径由允许电流容量决定。以 Φ400mm 为例,RP 允许电流约 18,000–23,500 A,HP 约 24,000–32,000 A,UHP 约 25,000–40,000 A。选型时应先由炉型与变压器容量反推工作电流,再对照允许电流表留出合理余量,而不是单纯按"炉子大小"拍脑袋。
常见误区
- 只看单价:低等级电极单价便宜,但单位消耗的电极成本可能更高。应按"吨钢电极消耗 × 单价 + 停机损失"综合评估。
- 忽略接头匹配:接头与电极必须同等级、同规格配套,混用是断杆的高频原因。
- 忽略批次稳定性:比单次检测值更重要的是批次波动。稳定的配料与工艺控制,比偶尔出现的漂亮数字更有价值。
采购核对清单
- 炉型(EAF / LF)、变压器容量(MVA)、常用工作电流
- 冶炼钢种与冶炼周期
- 目标电极直径与长度、接头规格
- 期望的吨钢电极消耗与电耗指标
- 月用量、目的港与包装要求
把这几项发给我们,技术团队会在 24 小时内给出等级、直径建议与报价。需要完整参数表可查看技术参数页。