技术指南
降低电弧炉吨钢电极消耗的 8 个可落地的做法
电极消耗由氧化、剥落、断裂与残端损失构成。从供电曲线、接头扭矩到泡沫渣与装料制度,逐项给出可执行的改进方向。
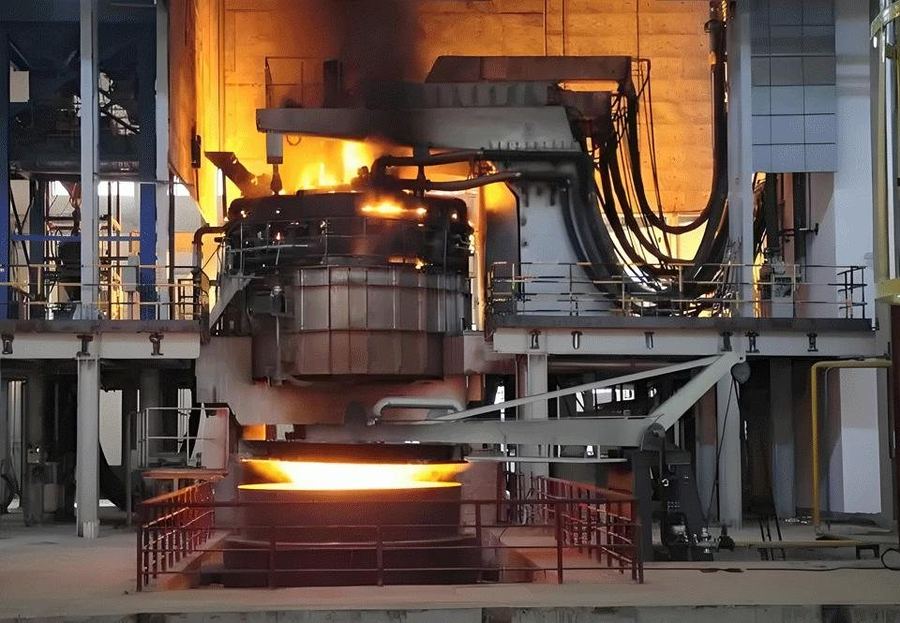
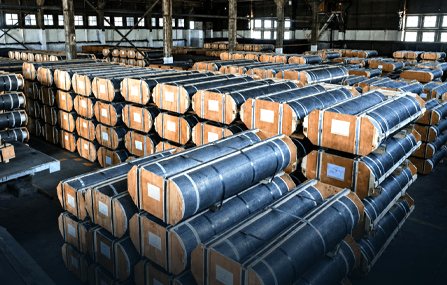
电极成本在电弧炉炼钢中占比不算最大,却是最容易被工艺优化撬动的一块。吨钢电极消耗通常由四部分构成:端部与侧面氧化、热剥落、断裂损失、残端损失。下面按可操作性排序。
1. 优化供电曲线,控制电流密度
电极消耗随电流密度上升而非线性增加。在熔化后期与升温期避免长时间超额定电流运行,用电压/电流档位配合废钢熔化状态切换,比"全程满功率"更省电极。建议记录每炉的电流曲线,与消耗数据做回归,找出本厂的高消耗区间。
2. 接头拧紧到规定扭矩
接头松动是断杆与局部过热的首要原因。使用专用拧紧设备与规定扭矩,装配前清理接头孔与螺纹,避免灰尘、铁屑造成的接触电阻升高。接头与电极必须同等级配套。
3. 用好泡沫渣
良好的泡沫渣把电弧包覆起来,减少辐射热损失与电极侧面氧化,同时降低电极与炉气直接接触的时间。泡沫渣稳定性差时,电极侧面氧化消耗往往明显上升。
4. 控制氧气与炉门吸入空气
过量吹氧、炉门开启时间过长、炉体密封不良都会提高电极周围氧分压。氧气利用率与炉压控制,是经常被忽视但见效很快的环节。
5. 装料制度与电极下放
避免大块废钢塌料砸断电极;废钢配比与布料应尽量保证平稳熔化。电极下放、夹持位置与电极柱对中也要定期检查,偏心和夹持不当会显著增加机械应力。
6. 减少热冲击
急冷急热造成的剥落与裂纹,与电极本身 CTE 和抗热震性能有关,也与操作节奏有关。选用低 CTE、高体积密度的等级(如 UHP),并避免频繁大幅度的功率突变。
7. 降低残端损失
规范残端判定标准,配合电极连接与续接管理,把不可使用的残端长度压下来。这一项常被低估,累积起来可观的量。
8. 选对等级,而不是一味选贵
把电极消耗拆成四项后,就能判断瓶颈在哪:如果主要是氧化,抗氧化与涂层、泡沫渣更有效;如果主要是断裂,接头装配与机械对中优先;如果主要是电耗与端部消耗,才需要考虑升级到更高等级。
建议的数据记录方式
按炉次记录:钢种、装入量、冶炼周期、电耗、电极消耗、断杆次数、接头扭矩、泡沫渣状态。连续记录 2–4 周,就能定位主要损失来源。