Ошибка в выборе класса электродов обходится дороже, чем просто разница в цене. Она проявляется в повышенном удельном расходе, простоях из-за обрывов и большом энергопотреблении на тонну стали. Ниже — та последовательность решений, которой на самом деле следуют покупатели и инженеры-технологи.
Что на самом деле означает класс
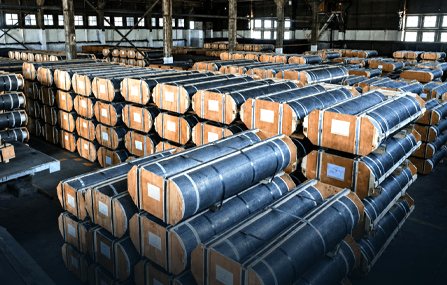
Графитированные электроды делятся на RP (обычная мощность), HP (высокая мощность) и UHP (сверхвысокая мощность). Разница не в «качестве» — она в том, какую плотность тока и тепловой удар электрод способен выдержать. Чем больше мощность трансформатора и подводимая мощность, тем ниже требуется электросопротивление, выше плотность и лучше стойкость к тепловому удару.
- RP — дуговые печи обычной мощности, выплавка ферросилиция и фосфора; применения, где важна стоимость.
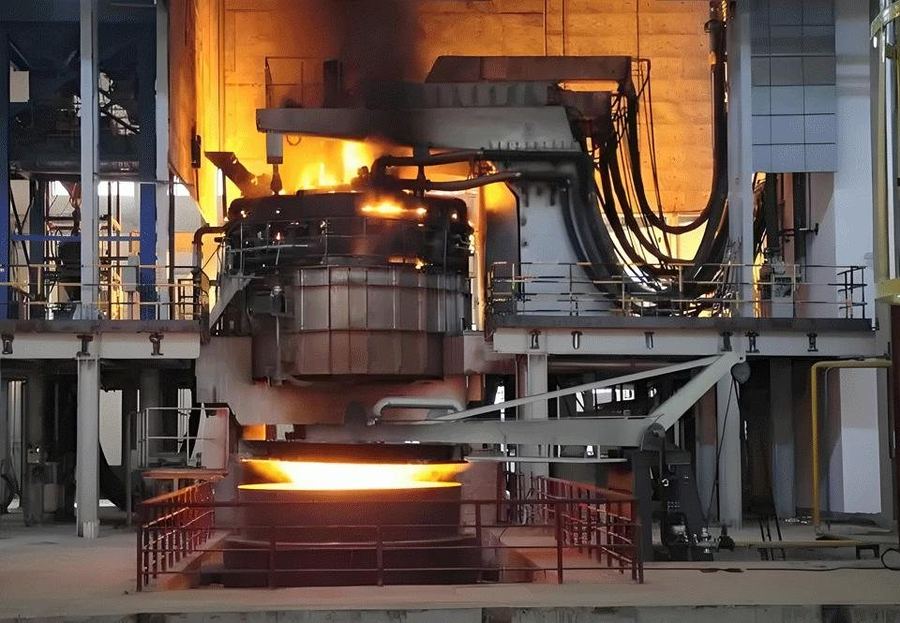
- HP — мощные дуговые печи и печи-ковши (LF); баланс между расходом и ценой.
- UHP — дуговые печи сверхвысокой мощности, обычно выше 25 А/см²; требуют низкого электросопротивления, высокой плотности и низкого КТР.
Три параметра, которые нужно проверить
1. Электросопротивление. Оно определяет саморазогрев и потери энергии. Наши фактические значения для электродов UHP составляют 5,0–6,0 мкОм·м, для HP — около 6,5–7,0 мкОм·м, для RP — около 8,0–9,0 мкОм·м. Более низкие значения обычно означают более полную графитацию и меньшее энергопотребление.
2. Объёмная плотность и прочность на изгиб. Они определяют стойкость к тепловому удару и обрывам. У электродов UHP объёмная плотность около 1,68–1,73 г/см³, прочность на изгиб 14–16 МПа; у ниппелей показатели обычно выше, поскольку именно соединение соединение — концентратор напряжений.
3. Коэффициент теплового расширения (КТР). Чем ниже КТР, тем меньше изменение размеров при быстром нагреве и охлаждении. У электродов UHP КТР около 1,3 ×10⁻⁶/°C — значительно ниже обычных классов.
Приведённые диапазоны — фактические справочные значения для корпусов электродов. У ниппелей нормы другие; приоритетным является сертификат конкретной партии.
Как подобрать диаметр
Диаметр определяется допустимым током. Для Φ400 мм RP выдерживает около 18 000–23 500 А, HP — 24 000–32 000 А, UHP — 25 000–40 000 А. Сначала выведите рабочий ток из данных печи и трансформатора, затем проверьте таблицу допустимого тока с разумным запасом — не подбирайте диаметр «на глаз» по размерам печи.
Распространённые ошибки
- Сравнение только по цене за штуку. Более дешёвый класс может обойтись дороже на тонну стали с учётом расхода и простоев. Оценивайте «удельный расход × цена + стоимость простоя».
- Неподходящие ниппели. Ниппели должны соответствовать классу и размеру электродов; их смешивание — частая причина обрывов.
- Игнорирование стабильности партий. Важнее не разовый красивый результат, а воспроизводимость от партии к партии.
Контрольный список для закупок
- Тип печи (ДПФ / LF), мощность трансформатора (МВ·А), рабочий ток
- Марки стали и длительность плавки
- Целевой диаметр и длина электрода, спецификация ниппеля
- Целевой удельный расход электрода и kWh/т
- Месячный объём, порт назначения, требования к упаковке
Отправьте эти данные нашей команде — в течение 24 часов вы получите рекомендацию по классу и диаметру, а также расчёт цены. Полные таблицы — на странице характеристик.