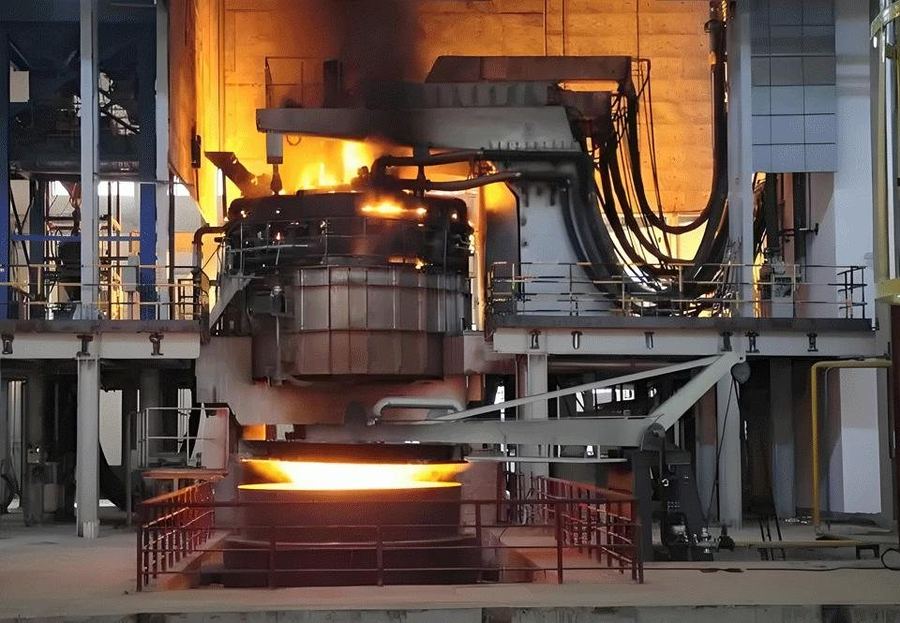
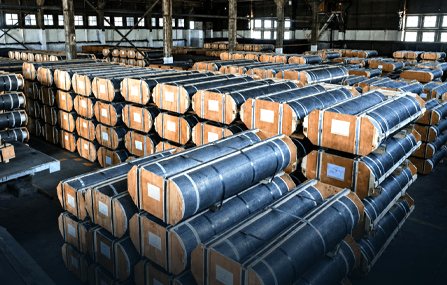
Стоимость электродов — не самая крупная статья расходов при выплавке стали в ДПФ, но одна из самых легко улучшаемых. Удельный расход — это сумма четырёх составляющих: окисление торца и боковой поверхности, термическое скалывание, потери при обрыве и потери огарков. По скорости, с которой на них можно повлиять, они расположены так:
1. Оптимизируйте режим мощности
Расход растёт нелинейно с плотностью тока. Избегайте длительной работы выше номинального тока на поздних стадиях плавления и нагрева; переключайте ступени напряжения/тока в соответствии с состоянием шихты, а не держите полную мощность всё время. Ведите журнал кривой тока по каждой плавке и сопоставьте его с расходом, чтобы найти собственный «окно повышенного расхода».
2. Затягивайте ниппели до указанного момента
Слабо затянутый ниппель — главная причина обрывов и локального перегрева. Используйте специальный инструмент с заданным моментом затяжки, очищайте гнездо и резьбу перед сборкой, не допускайте пыли и окалины — они повышают контактное сопротивление. Ниппели должны соответствовать классу электродов.
3. Заставьте пенистый шлак работать
Стабильный пенистый шлак погружает дугу, снижает потери излучением и боковое окисление, сокращает прямое воздействие печных газов на электрод. Нестабильность шлака почти всегда проявляется в повышенном боковом окислении.
4. Контролируйте кислород и подсос воздуха
Чрезмерная продуквка кислородом, долгое открывание дверец и плохая герметичность печи повышают парциальное давление кислорода вокруг электродов. Эффективность работы кислородом и контроль давления в печи — часто упускаемые быстрые победы.
5. Практика загрузки и движение электродов
Не допускайте, чтобы тяжёлая шихта при обвале била по электродам; сохраняйте состав и распределение шихты максимально равномерными. Регулярно проверяйте проскальзывание электродов, положение держателей и соосность колонны — эксцентриситет и плохое зажатие добавляют механические нагрузки.
6. Снижайте тепловой удар
Скалывание и трещины зависят от КТР и стойкости к тепловому удару, но также от ритма работы. Используйте класс с низким КТР и высокой плотностью (например, UHP) и избегайте частых больших перепадов мощности.
7. Сокращайте потери огарков
Унифицируйте критерии браковки огарков и грамотно управляйте соединением и наращиванием электродов, чтобы остаток непригодной длины был минимальным. Эту статью часто недооценивают, а за кампанию она накапливается.
8. Выбирайте правильный класс — не просто самый дорогой
Когда расход разделён на четыре части, становится видно «узкое место»: при окислении работайте со шлаком и защитой от окисления; при обрывах — со сборкой ниппелей и соосностью; и только для электрических и торцевых потерь имеет смысл повышать класс.
Какие данные фиксировать
По каждой плавке: марка стали, масса шихты, время от выпуска до выпуска, kWh/т, расход электродов, случаи обрыва, момент затяжки ниппеля, состояние шлака. Обычно достаточно двух-четырёх недель аккуратных записей, чтобы выявить преобладающую причину потерь.
Чтобы пересмотреть класс и диаметр под вашу печь, пришлите нам данные печи и трансформатора или посмотрите нашу линейку продукции и характеристики.