产品知识
石墨电极接头安装规范:避免断杆与松脱的关键细节
从清洁、对中、拧紧扭矩到续接时机,梳理电极接头装配的标准做法,以及现场最常见的几类失误。
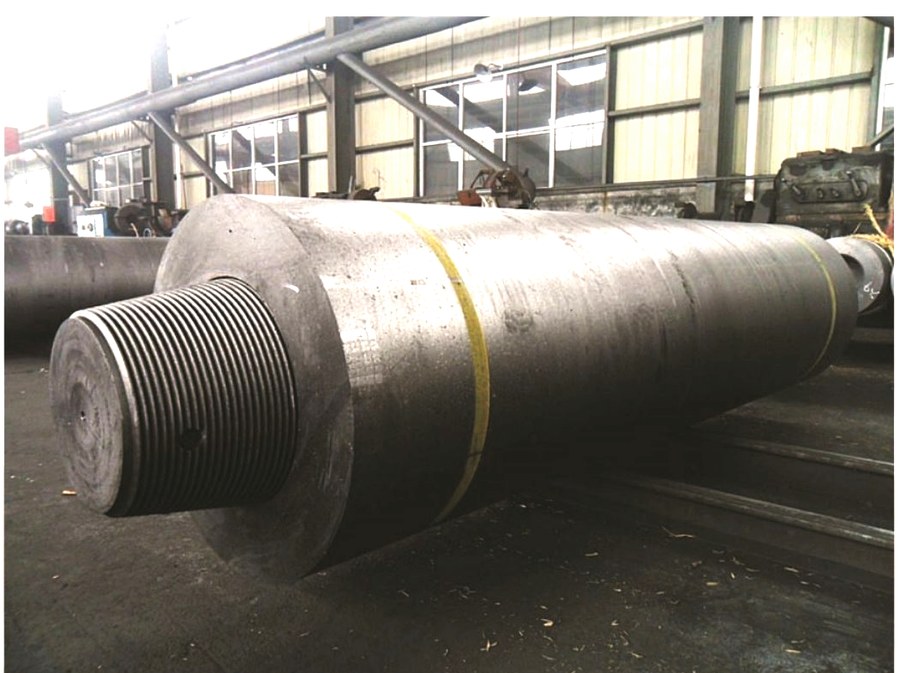
接头是整根电极柱里应力最集中的部位。现场统计中,相当比例的断杆与"接头"直接相关,而其中多数是装配问题,不是材料问题。
装配前的三件事
清洁:接头孔、螺纹、接头本体必须无灰尘、无铁屑、无残存包装物。异物会抬高接触电阻,形成局部过热点。
检查:确认接头与电极等级一致、规格匹配,螺纹无磕碰缺损,接头无裂纹。受潮的电极与接头应按规定干燥后再用。
对中:电极起吊与下放保持垂直,两根电极轴线尽量重合。偏心装配会在通电后产生附加弯矩。
拧紧扭矩
按供应商给出的扭矩值使用专用拧紧工具,不要凭手感。扭矩不足 → 接触电阻升高、发热、松脱;扭矩过大 → 螺纹与接头损伤。建议把扭矩值写进作业指导书,并定期校验工具。
续接时机与操作
- 在电极柱稳定、炉况允许时安排续接,避免在高功率冲击阶段操作。
- 续接前清理新电极端面与螺纹,检查接头是否随货配套。
- 通电后首个冶炼周期留意电极柱状态,异常摆动应及时处理。
储存与搬运
电极与接头应存放在干燥、避免磕碰的环境中,接头建议保留原包装直至使用。搬运时使用专用吊具,禁止用钢丝绳直接勒电极本体。
常见失误速查
| 现象 | 常见原因 |
|---|---|
| 接头处发红、局部过热 | 接触面不洁、扭矩不足 |
| 通电后接头松脱 | 扭矩不足、螺纹磨损 |
| 接头附近断裂 | 偏心、塌料冲击、扭矩过大 |
| 电极柱异常摆动 | 夹持或对中不良 |
我们能提供什么
随货可配套供应同级接头、提供装配作业要点与批次检测数据;如现场断杆率偏高,可把断口照片与工况参数发给我们,技术团队协助做原因分析。